Jasa CNC Router Multiplek HMR dan MDF Interior Palembang
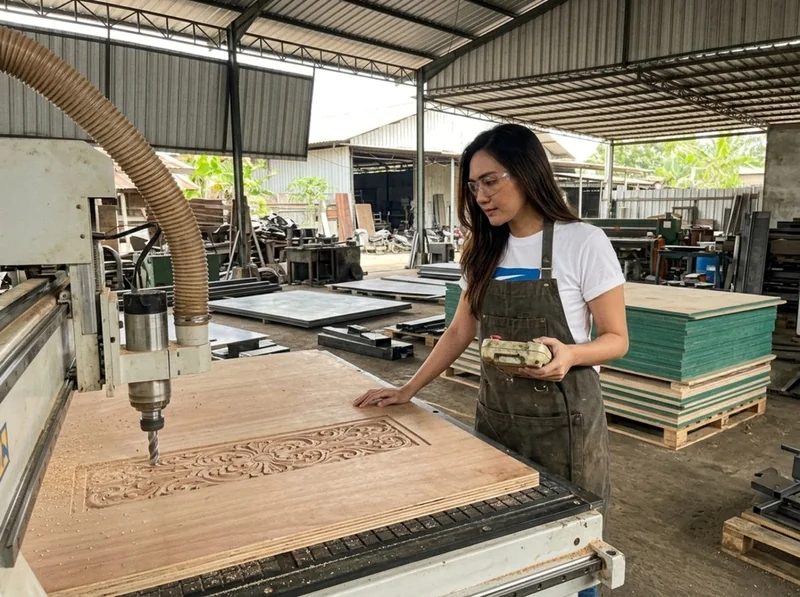
Kekeliruan yang Sering Terjadi Saat Memilih Bahan Interior
Ada kebiasaan yang sudah lama beredar di kalangan tukang interior: semua panel kayu dianggap sama selama tebalnya 18 mm. Akibatnya, MDF biasa dipasang di bawah sink dapur, dan enam bulan kemudian bagian bawahnya menggelembung seperti bantalan.
Kami melihat pola serupa berulang. Bahan dipilih dari harga per lembar, bukan dari posisi pemasangan. Padahal selisih harga HMR dan MDF biasa untuk satu lembar 18 mm tidak sebesar biaya membongkar kabinet yang sudah terpasang.
Dari sisi mesin potong, ketiga bahan ini juga tidak diperlakukan sama. Multiplek cenderung berserabut di tepi potong, MDF menghasilkan debu halus yang banyak, dan HMR lebih padat sehingga menuntut feed rate lebih lambat. Itu sebabnya kami menanyakan bahan dan posisi pemasangan sebelum menyentuh file desain.
Karakter Multiplek, HMR, dan MDF di Meja CNC
Multiplek atau plywood dibentuk dari venir kayu berlapis dengan arah serat bersilangan. Susunan silang inilah yang membuat multiplek kuat menahan tarikan sekrup dan tahan melengkung. Di meja CNC, multiplek 18 mm dipotong dengan mata pisau kompresi supaya tepi atas dan bawah tidak berserabut.
HMR adalah MDF dengan tambahan resin tahan lembap, ditandai warna hijau pada intinya. Massa jenisnya lebih tinggi dari MDF biasa, permukaannya halus, dan tepi potongnya rata. Kelemahannya bukan pada air, tapi pada sekrup. HMR tidak punya serat panjang, jadi ulir sekrup bisa longgar kalau dibongkar pasang berulang.
MDF biasa paling murah dan paling halus, tapi paling rentan. Sedikit air yang meresap lewat tepi potong yang tidak dilapis akan diserap seperti spons, dan panel menggelembung permanen. MDF juga paling mudah dipaku tapi paling tidak bisa diandalkan untuk menahan beban.
Berikut perbandingan yang kami pakai saat memberi rekomendasi ke klien.
| Aspek | Multiplek (plywood) | HMR (MDF hijau) | MDF biasa |
|---|---|---|---|
| Kekuatan menahan sekrup | Tinggi, bisa dibongkar pasang | Sedang, ulir cepat longgar | Rendah |
| Ketahanan lembap | Sedang, tergantung lem dan pelapisan tepi | Tinggi pada inti | Rendah |
| Kerataan permukaan | Sedang, kadang ada mata kayu | Tinggi | Sangat tinggi |
| Kemudahan finishing cat | Butuh dempul dan pelapisan tepi | Mudah | Paling mudah |
| Karakter potong CNC | Tepi berserabut, butuh mata kompresi | Tepi rata, debu halus | Tepi rata, debu paling halus |
| Rekomendasi pemakaian | Furnitur, pintu kabinet, backdrop | Badan kabinet area basah | Panel dekoratif kering |
Membaca Kondisi Lembap Palembang Sebelum Memilih
Palembang punya kelembapan udara yang tinggi sepanjang tahun, dan hujan deras sering datang sore hari. Untuk interior, tantangan terbesarnya bukan hujan langsung, tapi uap dan cipratan yang menempel lama di permukaan.
Dapur adalah area paling rawan. Uap dari kompor mengembun di bawah kabinet atas, dan area sekitar sink selalu basah. Kamar mandi punya masalah serupa dengan intensitas lebih tinggi. Di dua area ini, HMR adalah pilihan yang paling masuk akal untuk badan kabinet.
Ruang tamu, kamar tidur, dan area kerja relatif kering. Di sana multiplek lebih unggul karena bisa menahan beban buku, perangkat elektronik, dan pintu kabinet yang dibuka tutup setiap hari. Selisih kekuatan menahan sekrup antara multiplek dan HMR terasa jelas setelah dua sampai tiga tahun pemakaian.
Untuk backdrop dan panel dekoratif yang tidak menahan beban, MDF justru pilihan bagus. Permukaannya halus, sehingga hasil pengecatan duco atau pelapisan HPL menjadi lebih rata tanpa banyak dempul.
Membaca Arah Serat untuk Menentukan Arah Potong
Ini bagian yang paling sering diabaikan perajin yang baru mulai memakai CNC. Pada multiplek, ada arah serat yang lebih kuat. Kalau panel dipotong dengan serat melintang pada bagian yang menahan beban, kekuatannya bisa turun jauh.
Aturan praktisnya: sisi terpanjang komponen sebaiknya sejajar arah serat permukaan. Untuk rak horizontal yang menahan beban, serat harus memanjang ke arah panjang rak. Untuk pintu kabinet, serat biasanya dibuat vertikal supaya tidak melengkung akibat berat engsel.
Perbedaan ini tidak terlihat di file desain digital. Karena itu kami selalu meminta keterangan posisi pemasangan setiap komponen, bukan hanya bentuk potongannya. Untuk pekerjaan yang kompleks, kami menandai arah serat pada gambar kerja sebelum lembaran masuk ke meja CNC.
Memilih Mata Pisau Sesuai Bahan
Mata pisau yang salah adalah penyebab utama tepi potong berserabut. Untuk pekerjaan interior, kami memakai tiga jenis mata pisau dengan fungsi berbeda.
Mata pisau spiral upcut dipakai untuk memotong pola umum. Alur spiralnya menarik serbuk ke atas, sehingga potongan tetap bersih dan geram tidak menumpuk di jalur potong. Kelemahannya, permukaan atas bisa sedikit terkelupas kalau bahan punya lapisan tipis.
Untuk multiplek dengan lapisan luar tipis, kami beralih ke mata pisau kompresi. Mata pisau ini punya alur naik di bagian bawah dan turun di bagian atas, sehingga kedua permukaan terpotong bersih. Hasilnya tepi potong multiplek rapi di dua sisi tanpa perlu banyak amplas.
Untuk grafir dan relief dangkal, kami memakai mata pisau V-bit atau ball nose dengan kedalaman bertahap. Pemotongan bertahap ini penting pada MDF, karena memotong terlalu dalam dalam sekali lintasan bisa membuat tepi terbakar akibat gesekan.
Kecepatan putaran spindle kami di 24.000 RPM untuk pemotongan umum, dengan feed rate yang diturunkan saat memotong HMR dan MDF karena keduanya lebih padat. Parameter ini tidak bisa disamakan antar bahan. Menyamakan parameter adalah cara tercepat menghasilkan tepi potong hangus dan mata pisau cepat tumpul.
Merancang Kisi-Kisi Panel Dinding yang Tidak Melengkung
Kisi-kisi atau wall panel berulang adalah jenis pekerjaan CNC yang paling sering diminta untuk interior hotel, kantor, dan kafe di Palembang. Polanya terlihat sederhana, tapi ada dua hal teknis yang menentukan hasil akhir.
Pertama, jarak antar elemen kisi harus cukup lebar untuk dilewati mata pisau. Kalau celah di desain lebih kecil dari diameter mata pisau, CNC tidak bisa memotongnya. Kami biasanya meminta celah minimal 6 mm untuk panel dekoratif.
Kedua, panel kisi yang dipasang menempel dinding butuh rangka penyangga. Panel MDF 12 mm dengan pola kisi yang rapat kehilangan banyak kekakuan, sehingga harus ditempel pada rangka atau papan dasar. Untuk area yang lembap, panel dasar sebaiknya memakai HMR dan sisi tepinya dilapisi cat atau sealant.
Kalau panel kisi ini nantinya menjadi latar papan nama atau logo kantor, Anda bisa memadukannya dengan pekerjaan plang toko dan papan nama kantor supaya titik angkur signage dipasang sejak rangka panel dibuat.
Menghitung Kebutuhan Keping dan Biaya Potong
Satu keping bahan standar berukuran 122 x 244 cm. Untuk kitchen set ukuran 3 meter lari dengan tinggi 80 cm, kebutuhan bahan biasanya 6 sampai 8 keping HMR 18 mm untuk badan kabinet, ditambah 3 sampai 4 keping untuk pintu. Angka ini belum termasuk top table dan backsplash.
Tarif kami dihitung per keping, bukan per menit, sehingga biaya lebih mudah diprediksi saat menyusun RAB.
| Bahan dan ketebalan | Tarif mulai dari |
|---|---|
| Plywood 3 mm | Rp 200.000 per keping |
| Plywood 4 sampai 6 mm | Rp 270.000 per keping |
| Plywood 7 sampai 9 mm | Rp 320.000 per keping |
| Plywood 10 sampai 12 mm | Rp 370.000 per keping |
| Plywood 13 sampai 20 mm | Rp 420.000 per keping |
| MDF, HMR, atau PVC 3 mm | Rp 200.000 per keping |
| MDF, HMR, atau PVC 4 sampai 6 mm | Rp 250.000 per keping |
| MDF, HMR, atau PVC 13 sampai 20 mm | Rp 400.000 per keping |
Tarif tersebut berlaku untuk desain standar. Pola dengan banyak detail kecil, relief, atau jumlah komponen yang sangat banyak akan menambah waktu kerja dan biaya. Untuk pekerjaan booth pameran dan display, hitungan biaya biasanya digabung dengan pekerjaan konstruksi lain seperti booth event dan desk.
Menyiapkan File Desain Agar Potongan Tidak Meleset
Kualitas hasil akhir ditentukan sebelum mesin menyala. File yang rapi akan menghemat waktu dan bahan. File yang berantakan akan memaksa operator menebak, dan tebakan itu berujung pada potongan ulang.
Poin yang perlu dipastikan saat mengirim file:
- Gambar dalam skala 1 banding 1 dengan satuan milimeter, bukan sentimeter atau inci.
- Setiap komponen berada di layer terpisah, namanya jelas, misalnya sisi samping, rak, atau pintu.
- Garis potong memakai satu tipe garis, sedangkan garis bantu dan dimensi dihapus atau dikunci.
- Radius sudut dalam tidak lebih kecil dari diameter mata pisau yang dipakai.
- Ada keterangan arah serat untuk komponen yang menahan beban.
- Disebutkan bagian mana yang butuh lubang sekrup, engsel, atau jalur kabel.
Kalau file Anda masih dalam bentuk sketsa tangan atau gambar presentasi, tim kami bisa membantu menyiapkannya. Untuk pekerjaan yang butuh presisi tinggi, format vektor seperti DXF atau DWG paling aman, karena gambar berbasis piksel akan membuat jalur potong bergerigi saat diperbesar.
Pemeriksaan Akhir Sebelum Panel Diantar
Sebelum keping keluar dari workshop, kami memeriksa beberapa hal yang paling menentukan umur pemakaian:
- Tepi potong panel harus bersih tanpa serat menggantung, karena serat yang tertinggal akan membuat lapisan tepi tidak menempel sempurna.
- Dimensi setiap keping dicek terhadap gambar kerja, toleransi yang kami pegang di bawah 0,5 mm untuk komponen kabinet.
- Lubang engsel dan sekrup sudah dibor sesuai posisi, dengan jarak dari tepi yang cukup supaya bahan tidak pecah.
- Keping diberi label nomor sesuai urutan perakitan, sehingga tukang di lokasi tidak perlu menebak.
- Keping dikemas dengan pembatas antar lembar dan disusun mendatar, bukan berdiri bersandar, supaya tidak melengkung selama perjalanan.
Poin terakhir sering diabaikan. Panel MDF dan multiplek yang diangkut dalam posisi berdiri tanpa penyangga bisa melengkung permanen sebelum sampai lokasi. Kami menyusun keping secara mendatar di atas papan dasar dengan pembatas kayu antar lapisan.
Untuk proyek interior di luar Kota Palembang, pengemasan ini menjadi lebih penting karena perjalanan lebih panjang. Kami biasa mengirim ke wilayah sekitar seperti jasa CNC router untuk kebutuhan interior di Sekayu dan sekitarnya dengan pengemasan mendatar. Kalau jumlah keping cukup banyak, pengiriman bisa digabung dengan jadwal ekspedisi rutin supaya biaya angkut lebih efisien.
Bahan yang benar bergantung pada di mana panel itu akan tinggal, bukan pada selera desain. Untuk dapur dan kamar mandi pilih HMR, untuk furnitur ruang tamu dan backdrop multiplek lebih kuat menahan sekrup, dan MDF dipakai saat hasil akhir butuh permukaan sangat halus. Kirim gambar kerja Anda ke Sriwijaya Grafika di WhatsApp 0852-1511-1125 untuk dihitung kebutuhan keping dan estimasi biaya potong CNC router.
Pertanyaan Sering Diajukan (FAQ)
Q1:Apa perbedaan multiplek, HMR, dan MDF untuk interior?
Multiplek terbuat dari lembaran venir kayu berlapis yang disusun silang, sehingga kuat menahan sekrup dan tidak mudah melengkung. HMR adalah MDF dengan resin khusus tahan lembap berwarna hijau pada intinya, cocok untuk area basah namun tetap lemah menahan sekrup berulang. MDF biasa paling halus permukaannya dan paling mudah difinishing, tapi paling cepat menggelembung saat kena air.
Q2:Berapa tarif jasa potong CNC router multiplek dan MDF di Sriwijaya Grafika?
Jasa potong plywood mulai dari Rp 200.000 per keping untuk ketebalan 3 mm, Rp 270.000 untuk 4 sampai 6 mm, Rp 320.000 untuk 7 sampai 9 mm, Rp 370.000 untuk 10 sampai 12 mm, dan Rp 420.000 untuk 13 sampai 20 mm. Untuk MDF, HMR, dan PVC mulai dari Rp 200.000 per keping pada 3 mm sampai Rp 400.000 per keping untuk 13 sampai 20 mm, berlaku untuk desain standar.
Q3:Apakah CNC router bisa memotong pola melengkung dan relief, bukan hanya garis lurus?
Bisa. Mesin CNC router bergerak di tiga sumbu sehingga jalur potong bisa mengikuti lengkung bebas, sudut radius kecil, sampai pola kisi-kisi berulang. Bahkan untuk relief dangkal atau grafir logo, kedalaman mata pisau bisa diatur bertahap sesuai file desain.
Q4:Bahan mana yang paling aman untuk kabinet dapur di Palembang?
HMR 18 mm adalah pilihan paling aman untuk badan kabinet yang bersinggungan dengan area cuci dan kompor, karena intinya mengandung resin tahan lembap. Untuk pintu kabinet, multiplek 18 mm lebih disarankan karena engsel sekrup butuh pegangan yang kuat dan tidak mudah lepas setelah beberapa kali bongkar pasang.
Q5:Berapa tebal material maksimal yang bisa dipotong CNC router?
Untuk plywood, MDF, HMR, dan PVC, layanan kami mencakup ketebalan 3 mm sampai 20 mm. Di atas 20 mm pemotongan masih memungkinkan, tetapi jumlah lintasan bertambah sehingga waktu kerja dan biaya ikut naik. Diskusikan dulu kebutuhan Anda supaya bisa dipilih kombinasi ketebalan dan susunan lapisan yang lebih efisien.
Q6:Apakah saya bisa memotong bahan yang saya beli sendiri?
Bisa, layanan potong tanpa bahan kami sediakan. Anda kirim lembaran ke workshop Jl. AMD Pertanian Talang Jambe Sukarami Palembang, atau minta kami membelikan bahan dengan harga distributor supaya tidak ada biaya angkut ganda dari toko material ke workshop.